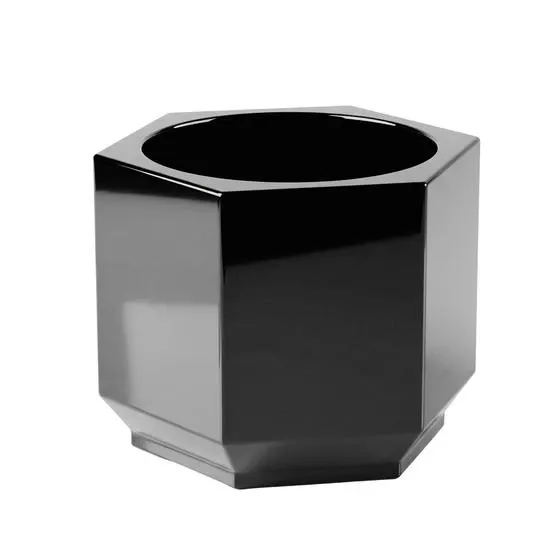
Entferne die Drucksignatur
Die sichtbare Schichtstruktur ist eines der deutlichsten Anzeichen dafür, dass ein Teil direkt von einem FDM-Drucker stammt. Das Ziel ist nicht, Material wahllos abzutragen, sondern konkurrierende Texturen zu reduzieren, bis die entworfene Form das Erste ist, was das Auge wahrnimmt.
Halte die Kanten bewusst
Fertige Produkte sind auf konsistente Übergänge angewiesen. Durch weiche Ecken, ungleichmäßige Abschrägungen und wellenförmige Ränder fühlt sich die Oberfläche wie von Hand korrigiert an, selbst wenn breite Flächen glatt aussehen. PolishMaster betrachtet den Kantenschutz als Teil des Oberflächenstandards und nicht als zweitrangiges Detail.
Sorge für gleichmäßige Reflexionen
Licht ist der zuverlässigste Oberflächentest. Eine verfeinerte Hochglanzoberfläche trägt Reflexionen ohne Unterbrechung. Lokale Veränderungen im Glanz, in der Trübung oder in der Reflexionsrichtung lassen Vorbereitungsprobleme erkennen, bevor sie durch die Fotografie deutlicher werden.
Farbe und Finish gemeinsam wählen
Farbe und Glanz verändern, welche Mängel sichtbar werden, daher sollten sie unter Berücksichtigung des Objekts, seiner Beleuchtung und seiner Verwendung ausgewählt werden. Das beste Finish ist nicht automatisch das glänzendste, sondern dasjenige, durch das das Bauteil unter realen Betrachtungs- und Aufnahmebedingungen bewusst gestaltet wirkt.
Welche Oberflächenhinweise erscheinen zuerst?
- Die Schichtstruktur konkurriert mit der entworfenen Form.
- Ungleichmäßiger Glanz, Schleier oder gebrochene Reflexionen.
- Kanten und Übergänge, die nicht mehr gewollt wirken.
- Farb- oder Oberflächenentscheidungen, die ungelöste Mängel verstärken.
- Eine Oberfläche, die bei stärkerem Licht ihren Charakter verändert.
Kurz gesagt
Ein 3D-Druck wirkt mehr wie ein Industrieprodukt, wenn alle sichtbaren Merkmale zusammenpassen. PolishMaster versteht dieses Ergebnis als Oberflächenkontrolle: Bewahre das Design, entferne störende Texturen, wähle einen passenden Glanzgrad und beurteile das gesamte Objekt unter Streiflicht.